
- सब
- उत्पाद का नाम
- कीवर्ड
- उत्पाद मॉडल
- उत्पाद सारांश
- उत्पाद विवरण
- पूरा पाठ खोजें
 हिन्दी

दृश्य:0 लेखक:साइट संपादक समय प्रकाशित करें: २०२६-१०-२३ मूल:साइट


जब बैरल जाम होने से उनका मैच खराब हो जाता है तो खिलाड़ी निराश हो जाते हैं। एक बर्बाद खेल अक्सर खराब विनिर्माण सहनशीलता का परिणाम होता है। अत्यधिक प्रतिस्पर्धी पेंटबॉल उद्योग में, गोलाकार पूर्णता मैदान पर उत्पाद के प्रदर्शन को निर्धारित करती है। निर्दोष रूप से गोल पेंटबॉल वायुगतिकीय स्थिरता और लगातार वेग सुनिश्चित करते हैं। वे भयावह मार्कर खराबी को भी रोकते हैं। यहां तक कि सूक्ष्म विचलन भी अप्रत्याशित उड़ान वक्र या कक्ष के टूटने का कारण बनते हैं। इससे किसी निर्माता की ब्रांड प्रतिष्ठा को तुरंत नुकसान पहुंचता है।
इस सटीक ज्यामिति को समझना कारखाने के फर्श से शुरू होता है। पेंटबॉल मूलतः विशेष मोटे खोल वाले जिलेटिन कैप्सूल होते हैं। निर्माता उन्नत रोटरी डाई तकनीक का उपयोग करने वाली एक समर्पित ऑपरेटरों को रिबन बनने से लेकर अंतिम इलाज तक पूरे चक्र की निगरानी करनी चाहिए। हम बताएंगे कि कैसे इंजीनियर वास्तविक समय अंशांकन, ऑप्टिकल निरीक्षण और नियंत्रित सुखाने प्रणाली का उपयोग करके गोलाकार सहनशीलता को सत्यापित और बनाए रखते हैं। पेंटबॉल उत्पादन मशीन पर भरोसा करते हैं।
पेंटबॉल प्रति सेकंड 300 फीट की रफ़्तार से यात्रा करते हैं। इन चरम गति पर, उड़ान भौतिकी पूर्ण समरूपता की मांग करती है। समान वायु प्रतिरोध प्रक्षेप पथ को सीधा रखता है। इसके विपरीत, एक मिलीमीटर का विचरण एक अंडे का आकार बनाता है। असमान वायुदाब अनियमित मैग्नस प्रभाव उत्पन्न करता है। प्रक्षेप्य अप्रत्याशित रूप से झुकेगा या गोता लगाएगा। टूर्नामेंट के खिलाड़ियों के लिए, आउट-ऑफ़-राउंड पेंटबॉल पूरी तरह से बेकार है।
इसके अलावा, आधुनिक मार्कर असाधारण रूप से कड़ी सहनशीलता के साथ काम करते हैं। अधिकतम वायु दक्षता के लिए बैरल बोर का आकार सटीक रूप से कैलिबर से मेल खाता है। मिशापेन पेंटबॉल गंभीर घर्षण और अनुचित वायु सील उत्पन्न करते हैं। यदि अक्ष बहुत चौड़ा है, तो कक्ष के अंदर खोल टूट जाता है। यह बैरल ब्रेक चिपचिपा जिलेटिन और पेंट अवशेष छोड़ देता है। जब तक खिलाड़ी उपकरण को साफ़ नहीं कर लेता तब तक बाद के शॉट बेतहाशा मुड़ेंगे।
उद्योग मानक सभी अक्षों पर प्लस या माइनस 0.005 इंच की सख्त गोलाई सहनशीलता निर्धारित करते हैं। इस सूक्ष्म परिशुद्धता को प्राप्त करने के लिए पूरे उत्पादन चक्र में परिष्कृत टूलींग और कठोर गुणवत्ता नियंत्रण प्रोटोकॉल की आवश्यकता होती है।
तरल पदार्थ से भरा गोला बनाना काफी हद तक फार्मास्युटिकल तकनीक पर निर्भर करता है। पेंटबॉल बड़े हेवी-ड्यूटी सॉफ्टजेल कैप्सूल के रूप में कार्य करते हैं। आसानी से निगलने के लिए मानक चिकित्सा कैप्सूल आमतौर पर आयताकार होते हैं। हालाँकि, पेंटबॉल टूलींग को विशेष रूप से दोषरहित गोले बनाने के लिए इंजीनियर किया गया है।
दो निरंतर जिलेटिन रिबन इनकैप्सुलेशन प्रक्रिया को संचालित करते हैं। वे चिकनाई वाले रोलर्स से गुजरते हैं और काउंटर-रोटेटिंग डाई रोल्स के बीच एकत्रित होते हैं। इन रोलों में अत्यधिक परिशुद्धता के साथ मशीनीकृत अर्धगोलाकार गुहाओं का मिलान होता है। डाइज़ एक साथ दबते हैं, जिससे जिलेटिन रिबन को खोल के आधे हिस्से बनाने के लिए गुहाओं में मजबूर होना पड़ता है।
विशेष रूप से, वास्तविक आकार इंजेक्शन वेज पर होता है। यह गर्म पीतल का घटक डाई अभिसरण बिंदु के ठीक ऊपर बैठता है। सटीक मिलीसेकेंड पर डाई एक सील बनाती है, पंप एक सटीक मात्रा में तरल पेंट इंजेक्ट करता है। हाइड्रोलिक दबाव लचीले जिलेटिन को बाहर की ओर धकेलता है। टूलींग के कटने और पूरी तरह से सील होने से पहले कैप्सूल एक पूर्ण गोल आकार में फैल जाता है।
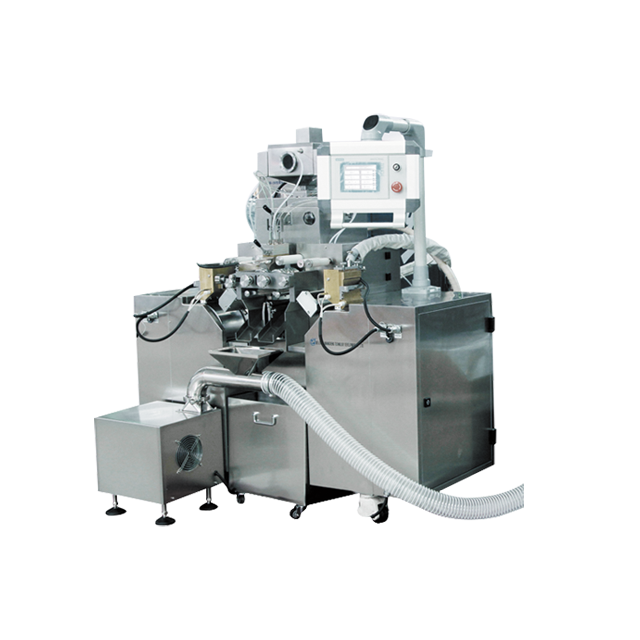
ऑपरेटर दोषों का पता लगाने के लिए तैयार बैच का इंतजार नहीं कर सकते। वास्तविक समय मूल्यांकन मशीनरी को कैलिब्रेट रखता है और सामग्री की बर्बादी को कम करता है।
मैनुअल माइक्रोमीटर नमूनाकरण दुकान के फर्श पर मूलभूत पद्धति बनी हुई है। ऑपरेटर हर बीस मिनट में एग्जिट च्यूट से यादृच्छिक बैच खींचते हैं। कैलिब्रेटेड डिजिटल माइक्रोमीटर का उपयोग करके, वे सीम-टू-सीम, पोल-टू-पोल और विकर्ण अक्षों को मापते हैं। स्वीकार्य सीमा से अधिक भिन्नता के लिए तत्काल मशीन समायोजन की आवश्यकता होती है।
जिलेटिन रिबन की मोटाई सीधे अंतिम ज्यामिति को प्रभावित करती है। एक मोटा बायाँ रिबन असममित द्रव्यमान वितरण बनाता है। कैप्सूल ठंडा होकर अंडाकार आकार में आ जाएगा। वेब के टूलींग तक पहुंचने से पहले इंजीनियर लेजर गेज का उपयोग करके इसकी निगरानी करते हैं। स्प्रेडर बक्सों की मोटाई समान होनी चाहिए - आमतौर पर 0.030 से 0.040 इंच तक।
मैन्युअल नमूनाकरण मानवीय त्रुटि की गुंजाइश छोड़ता है। इस अंतर को पाटने के लिए, आधुनिक सुविधाओं को इंटेलिजेंट सॉफ्टजेल एनकैप्सुलेटर में अपग्रेड किया गया है । इन प्रणालियों में स्वचालित ऑप्टिकल निरीक्षण की सुविधा है। हाई-स्पीड कैमरे टूलींग से गिरने वाले कैप्सूल को स्कैन करते हैं। सॉफ्टवेयर मिलीसेकेंड में 360-डिग्री ज्यामिति का विश्लेषण करता है। पीएलसी इंटरफ़ेस ऑपरेटरों को तुरंत विचलन के बारे में सचेत करता है, स्वचालित रूप से आउट-ऑफ़-स्पेक कैप्सूल को अस्वीकार कर देता है।
यांत्रिक तुल्यकालन परक्राम्य नहीं है। मामूली गियर विसंगतियाँ तैयार उत्पाद में गंभीर शारीरिक दोष के रूप में प्रकट होती हैं।
रोटरी डाई को सूक्ष्म संरेखण की आवश्यकता होती है। बाएँ और दाएँ गोलार्ध गुहाएँ पूरी तरह से मेल खाना चाहिए। गलत संरेखण एक ऑफसेट सीम बनाता है, जिसे दुकान के फर्श पर लिप के रूप में जाना जाता है। यह लिप वायुगतिकीय स्थिरता को नष्ट कर देता है और बैरल में टूटने का खतरा वाला एक कमजोर बिंदु बनाता है। यह सुनिश्चित करने के लिए कि सीम पूरी तरह से फ्लश रहें, इंजीनियर विशेष संरेखण उपकरणों का उपयोग करते हैं।
इसके अलावा, दवा पंप का समय डाई रोटेशन के साथ सिंक्रनाइज़ होना चाहिए। इंजेक्शन पंप एक सख्त यांत्रिक चक्र पर काम करता है। तरल को बहुत जल्दी इंजेक्ट करने से जिलेटिन सील खिंच जाती है, जिससे आयताकार आकार बन जाता है। देर से इंजेक्शन लगाने से कैप्सूल में आंतरिक हाइड्रोलिक दबाव की कमी हो जाती है और डिंपल वाले कैप्सूल कम भर जाते हैं। गुहा बंद होने के सटीक क्षण के लिए पंप गियर को कैलिब्रेट करना जिलेटिन को एक वास्तविक क्षेत्र में मजबूर करता है।
गोला बनाना केवल पहला कदम है। उत्पादन के बाद का वातावरण अंतिम उत्पाद की गुणवत्ता तय करता है।
ताज़ा निकले पेंटबॉल गर्म और अत्यधिक लचीले होते हैं। वे छोटे तरल से भरे पानी के गुब्बारे जैसे दिखते हैं। एक कन्वेयर पर स्थिर बैठने से गुरुत्वाकर्षण भारी भराव को नीचे की ओर खींचने की अनुमति देता है। निचला हिस्सा ढीला और चपटा हो जाता है। एक बार जब जिलेटिन एक सपाट स्थान के साथ ठीक हो जाता है, तो उत्पाद स्थायी रूप से बर्बाद हो जाता है।
इसका मुकाबला करने के लिए, ऑपरेटर आउटपुट को इन-लाइन टम्बल ड्रायर में निर्देशित करते हैं। घूमने वाली बेलनाकार टोकरियाँ उत्पाद को लगातार घुमाती रहती हैं। यह गतिशील टम्बलिंग गुरुत्वाकर्षण को आकार को विकृत करने से रोकता है। उच्च-मात्रा वाले ब्लोअर गोलाकार ज्यामिति को मजबूत करते हुए समान रूप से नमी निकालते हैं।
पेंटबॉल उद्योग वर्तमान में पूरी तरह से बायोडिग्रेडेबल, पीईजी-आधारित फिल फॉर्मूलेशन की ओर बड़े पैमाने पर बदलाव का अनुभव कर रहा है। पर्यावरण के अनुकूल होते हुए भी, ये टिकाऊ सामग्रियां पारंपरिक तेल-आधारित पेंट की तुलना में काफी भिन्न तापीय प्रतिधारण और चिपचिपाहट गुण प्रदर्शित करती हैं। यह परिवर्तन गोलाई रखरखाव को जटिल बनाता है। वैकल्पिक भरण अप्रत्याशित दरों पर इलाज करता है, जिससे डिंपल या अंडाकार होने का खतरा बढ़ जाता है। दूरदर्शी निर्माता अब डेटा-संचालित ड्राईिंग पर भरोसा करते हैं। स्मार्ट आर्द्रता सेंसर और एआई-सहायता प्राप्त एचवीएसी नियंत्रणों को एकीकृत करके, इंजीनियर अप्रत्याशित इलाज व्यवहार का प्रतिकार करने के लिए टम्बल सुखाने के समय को गतिशील रूप से समायोजित करते हैं।
अंतिम गुणवत्ता नियंत्रण छोटे बदलावों को पकड़ने के लिए स्वचालित छँटाई पर निर्भर करता है। कैलिब्रेटेड रोलर सॉर्टर डायवर्जिंग स्पिनिंग सिलेंडर का उपयोग करते हैं। बिल्कुल गोल कैप्सूल निर्दिष्ट अंतराल के माध्यम से प्रीमियम संग्रह डिब्बे में गिरते हैं। बड़े आकार या अंडाकार आकृतियाँ अस्वीकृति की रेखा से और नीचे जाती हैं।
टूर्नामेंट-ग्रेड उत्पादन ऑप्टिकल सॉर्टिंग मशीनों के साथ भौतिक रोलर्स को पूरक करता है। हाई-स्पीड कन्वेयर कई कैमरों के नीचे से कैप्सूल को गुजारते हैं। छवि पहचान सॉफ़्टवेयर सूक्ष्म सपाट धब्बों या अनियमित आकृतियों की पहचान करता है। संपीड़ित हवा का एक सटीक विस्फोट दोषपूर्ण इकाइयों को तुरंत बाहर निकाल देता है, जिससे सख्त गोलाई की गारंटी सुनिश्चित होती है।
उपकरण प्रकार | उत्पादन पैमाना | ड्राइव प्रौद्योगिकी | गोलाई नियंत्रण सुविधाएँ |
|---|---|---|---|
लैब स्केल एनकैप्सुलेटर | अनुसंधान एवं विकास/छोटा बैच | मानक यांत्रिक | मैनुअल रिबन समायोजन, भरण चिपचिपाहट और शेल लोच को मान्य करने के लिए आदर्श। |
इंटेलिजेंट इनकैप्सुलेटर | मध्यम से उच्च | सर्वो मोटर चालित | स्वचालित ऑप्टिकल निरीक्षण, पीएलसी टच स्क्रीन, ऑटो जिलेटिन मोटाई समायोजन। |
हाई-स्पीड इनकैप्सुलेटर | बड़े पैमाने पर विनिर्माण | उन्नत डायरेक्ट ड्राइव | शून्य गियर बैकलैश, स्वचालित कूलिंग ड्रम, उच्च आरपीएम पर सही डाई टाइमिंग बनाए रखता है। |
एक नए फॉर्मूले को बड़े पैमाने पर विनिर्माण में बदलने के लिए सावधानीपूर्वक उपकरण चयन और पैरामीटर ट्यूनिंग की आवश्यकता होती है।
स्केलिंग बढ़ाने से पहले, इंजीनियर लैब सॉफ़्टजेल मशीन पर फ़ार्मुलों को मान्य करते हैं । यह कॉम्पैक्ट सेटअप शेल की मोटाई और नियंत्रित बैचों में चिपचिपाहट भरने का परीक्षण करता है। आर एंड डी पुष्टि करता है कि सूत्र में सैकड़ों गैलन सामग्री बर्बाद किए बिना दबाव में गोलाकार आकार बनाए रखने के लिए सही लोच है।
एक बार मान्य होने के बाद, सुविधाएं बड़े पैमाने पर आउटपुट के लिए उच्च-मात्रा वाले रन थर्मल उतार-चढ़ाव का परिचय देते हैं। प्रीमियम हाई-स्पीड मॉडल मैकेनिकल लिंकेज के बजाय उन्नत सर्वो मोटर्स का उपयोग करते हैं। यह गियर बैकलैश को समाप्त करता है और प्रति घंटे 100,000 कैप्सूल से अधिक की गति पर सही डाई टाइमिंग बनाए रखता है। स्वचालित कूलिंग ड्रम रिबन तापमान को स्थिर करते हैं, जिससे निरंतर बदलाव के दौरान आकार विरूपण का कारण बनने वाली गर्मी को रोका जा सकता है। हाई स्पीड सॉफ़्टजेल मशीन में अपग्रेड हो जाती हैं।
यहां तक कि शीर्ष स्तरीय सुविधाओं में भी खामियां पाई जाती हैं। त्वरित समस्या निवारण दुकान के फर्श पर डाउनटाइम और सामग्री की बर्बादी को कम करता है।
गड्ढे कम भरने या अत्यधिक तेजी से सूखने का संकेत देते हैं। कैप्सूल में आंतरिक दबाव का अभाव है। इंजीनियरों को उच्च भरण मात्रा के लिए इंजेक्शन पंप को कैलिब्रेट करना होगा या एचवीएसी सुखाने की गति को कम करना होगा।
रिबन की असमान मोटाई या गलत वेज तापमान के कारण अंडे के आकार के तने बनते हैं। फिक्स में रिबन की मोटाई को सत्यापित करने के लिए एक माइक्रोमीटर का उपयोग करना, स्प्रेडर बॉक्स अंतराल को पुन: कैलिब्रेट करना और पीतल की पच्चर हीटिंग तत्वों की जांच करना शामिल है।
ऑफसेट सीम सीधे डाई रोल मिसलिग्न्मेंट की ओर इशारा करते हैं। ऑपरेटरों को लाइन रोकनी होगी, डाई टाइमिंग चिह्नों को फिर से संरेखित करना होगा और गियर सिंक्रोनाइज़ेशन की जांच करनी होगी।
जब गर्म कैप्सूल स्थिर बैठे रहते हैं तो चपटे धब्बे बन जाते हैं। निकास ढलान से टम्बल ड्रायर तक सुचारू स्थानांतरण सुनिश्चित करें। सत्यापित करें कि उत्पाद को गिराए रखने के लिए टोकरियाँ सही आरपीएम पर घूमती हैं।
उच्च गुणवत्ता वाले पेंटबॉल में आमतौर पर प्लस या माइनस 0.005 इंच की गोलाई सहनशीलता होती है। इस सूक्ष्म विचरण से परे कुछ भी नकारात्मक प्रभाव डालता है कि पेंटबॉल मार्कर बैरल में कैसे फिट बैठता है। इससे खराब वायु दक्षता, अनियमित उड़ान प्रक्षेप पथ और गेमप्ले के दौरान बैरल टूटने का उच्च जोखिम होता है।
हाँ, लेकिन इसमें अत्यधिक विशिष्ट संशोधनों की आवश्यकता है। मशीन में मानक अंडाकार आकृतियों के बजाय पूरी तरह से गोलाकार डाई गुहाओं के साथ विशेष टूलींग की सुविधा होनी चाहिए। इसके अलावा, पेंटबॉल उत्पादन के लिए भारी कैप्सूल को संभालने और चपटे होने से बचाने के लिए अधिक मजबूत टम्बल ड्राईिंग सेटअप की आवश्यकता होती है।
डाई संरेखण, इंजेक्शन पंप समय और रिबन मोटाई जैसे महत्वपूर्ण मापदंडों को प्रत्येक उत्पादन शिफ्ट की शुरुआत में अंशांकन की आवश्यकता होती है। सख्त सहनशीलता बनाए रखने के लिए मशीन ऑपरेटरों को सक्रिय संचालन के दौरान हर बीस मिनट में यादृच्छिक गुणवत्ता नियंत्रण नमूने भी खींचने चाहिए।
डिंपल आमतौर पर एनकैप्सुलेशन के बाद सूखने की प्रक्रिया के दौरान होते हैं। ऐसा तब होता है जब इलाज कक्ष में नमी गलत हो या प्रारंभिक पेंट भरने की मात्रा बहुत कम हो। जिलेटिन खोल के सख्त होने पर कैप्सूल में पूरी तरह से गोलाकार बने रहने के लिए पर्याप्त आंतरिक हाइड्रोलिक दबाव का अभाव होता है।
जिलेटिन अत्यधिक तापमान-संवेदनशील है। अत्यधिक गर्मी के कारण रिबन बहुत अधिक नरम हो जाते हैं, जिससे डाई के माध्यम से खींचने पर लम्बी अंडाकार आकृतियाँ बन जाती हैं। इसके विपरीत, बहुत कम तापमान उचित सीम सीलिंग को रोकता है, जिससे कैप्सूल दबाव में खुल जाते हैं।
इंजीनियर सटीक लेजर गेज या अत्यधिक कैलिब्रेटेड डायल संकेतक का उपयोग करते हैं जो सीधे कूलिंग ड्रम के ऊपर लगे होते हैं। यह वास्तविक समय की निगरानी की अनुमति देता है। यदि मोटाई 0.030 से 0.040-इंच मानक से विचलित हो जाती है, तो ऑपरेटर स्प्रेडर बक्से को तुरंत समायोजित कर सकते हैं।
सख्त गोलाकार सहनशीलता बनाए रखने के लिए सटीक उपकरण और विश्वसनीय उत्पादन डेटा की आवश्यकता होती है। अपनी एनकैप्सुलेशन लाइन को अपग्रेड करने से बैरल ब्रेक समाप्त हो जाता है और क्षेत्र पर आपके ब्रांड की प्रतिष्ठा बढ़ जाती है। चाहे आपको एक कॉम्पैक्ट आर एंड डी सेटअप या पूरी तरह से स्वचालित हाई-स्पीड उत्पादन लाइन की आवश्यकता हो, सही मशीनरी का चयन करना महत्वपूर्ण है। अपनी विनिर्माण प्रक्रिया को अनुकूलित करने के लिए आज ही सिनागेल में उन्नत एनकैप्सुलेशन समाधानों की पूरी श्रृंखला का अन्वेषण करें।


